
服务热线:0769-33358291
公司联系人 :李经理
联系电话(手机):0769-89784104
电话:18811880760 李总
邮 箱:shysz168@163.com
网 址:www.shydg.com
地 址:广东省东莞市常平镇下墟村天鹅湖路103号五月花高新产业园B栋一楼
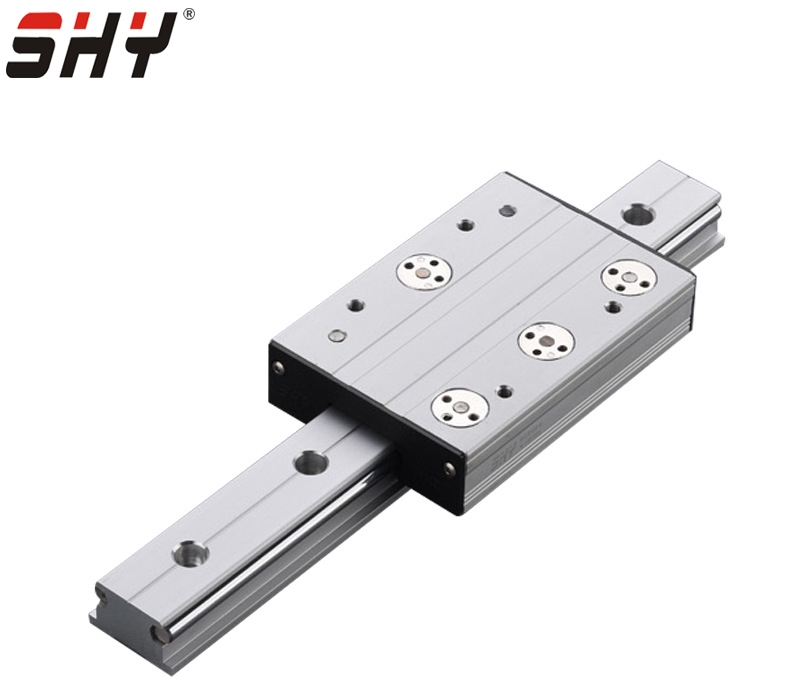
滚轮导轨大多采用偏心滚轮结构实现预紧调节,依靠转动偏心轴改变滚轮中间位置,调整滚轮与导轨工作面的贴合间隙,无需垫片,调试灵活,是桁架机械手,长行程移栽设备常用的调节方案,预紧量直接影响运行晃动、阻力、滚轮轴承寿命。
1.偏心滚轮结构原理:
滑座上包含固定滚轮与偏心调节滚轮,偏心滚轮的轴承内圈轴心和安装轴中间存在偏心距。旋转偏心螺栓时,滚轮会向导轨V面靠近或者远离,以此消除间隙或者预留间隙。一套滑座一般搭配两组或者三组滚轮,形成多点夹持导轨的结构,保证行走稳定。
2.调节前准备工作:
清理导轨工作面,去除铁屑、粉尘、油污,避免杂质卡在接触面,造成调节误判;检查导轨拼接位置,对接台阶打磨平整;确认滑座所有固定螺丝处于松开状态,方便调节;准备内六角扳手,塞尺,手感以滑行顺畅为基础,有精度要求的搭配百分表检测旷量。
3.分步调节流程:
首先,先把所有偏心滚轮调到间隙偏大状态,将滑座放到导轨上,先让固定滚轮贴合导轨基准面。
然后步,逐个调节偏心轮,转动偏心轴,缓慢收紧滚轮,让滚轮紧贴导轨V型面。调节顺序建议对角交替调节,避免单侧受力偏载。
再边调边手动推动滑座,感受滑行阻力。无明显旷量,滑行顺畅无卡滞为基础标准。
全部滚轮初调完成后,来回全程推动滑座,检查整段行程是否存在卡顿、阻力突变,检查导轨拼接接缝位置。
最后,确认状态合格后,锁紧偏心轮的防松螺母,再锁紧滑座的固定螺栓,锁紧之后再次复测,防止锁附过程预紧发生变化。
4.不同工况预紧设置标准:
输送类工况,启停平稳、定位要求不高,可以保留微小间隙,减少滚轮持续挤压磨损,降低发热。
普通移栽机构,需要消除晃动、减少回程间隙,设置轻预紧,刚好消除旷量即可,阻力适中。
高速、侧向受力大、有冲击载荷的机构,适当加大预紧,减缓晃动,但不可过紧。
粉尘多、碎屑多的场景,不建议设置过重预紧,碎屑卡入接触面后,容易快速刮伤导轨和滚轮外圈。
5.调节避坑要点:
预紧不能过大,偏心轮拧得过紧,滚轮轴承持续承受超负荷压力,运行时发热快,轴承寿命大幅缩短,还会出现滑行沉重、噪音变大。
两条平行导轨的滑座要同步调节,避免两侧预紧不一致,造成滑座扭曲,运行阻力忽大忽小。
偏心轮调节方向不要搞错,留意偏心标记,部分滚轮带有刻印标识,顺着标识方向旋转为收紧。
调节完成一定要锁死防松螺母,设备长期振动容易造成偏心轮松动,预紧失效,出现晃动。
6.调节后的检验方法:
手推测试:全程滑行顺滑,无阻滞,无明显旷动感。
侧向推拉测试:侧向轻推滑座,无明显晃动即为合格。
带表检测:高精度需求的场合,百分表打侧向,来回推拉,数值跳动控制在允许范围。
空载跑合:低速来回运行数趟,再次检查有无异响、发热,复测间隙。
7.小结:
偏心滚轮预紧调节的核心原则,以消除间隙为下限,以不产生过大附加阻力为上限。优先轻预紧,按需微调,不要盲目加大预紧来追求刚性,合理的间隙和预紧,才能兼顾运行稳定性和滚轮轴承使用寿命。